- 16 de junho de 2026
- by Óscar Fernández
- Notícias
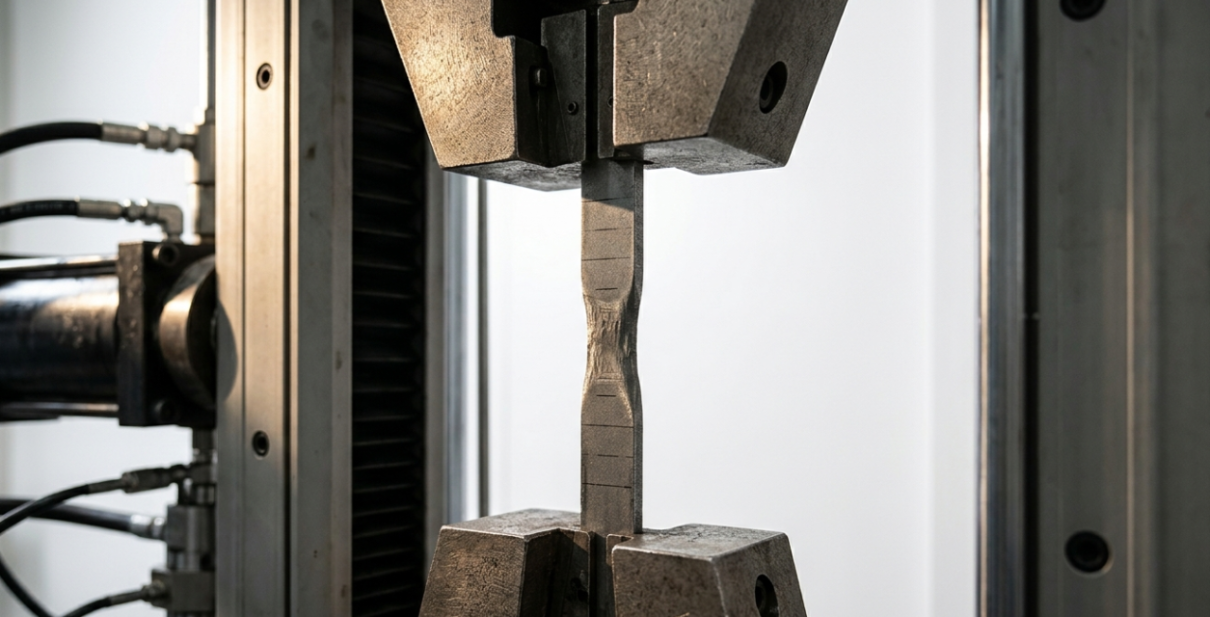
El ensaios de tração em aço É um dos ensaios mecânicos mais comuns em laboratórios industriais e de pesquisa. Seu objetivo é simples: puxar uma probeta até que ela quebre, medindo em cada momento a força aplicada e a deformação sofrida. A partir dessa curva de carga-deformação são extraídas as propriedades mecânicas que definem se um aço é adequado —ou não— para seu uso em uma aplicação específica.
Parece simples. E, em certa medida, é assim. Mas a qualidade do resultado depende diretamente da forma como o ensaio é executado: a geometria da proveta, a velocidade de aplicação da carga, a calibragem do extensômetro, a temperatura ambiente… Qualquer variável mal controlada pode invalidar os dados ou, pior ainda, fornecer resultados falsamente válidos.
Por isso existe a norma. ISO 6892-1. Não é burocracia: é a forma como o setor garante que os resultados de um laboratório em Barcelona sejam comparáveis aos de um em Stuttgart ou em Detroit. Neste artigo explicamos o que a norma diz, como o ensaio deve ser executado corretamente e quais são os resultados esperados, dependendo do tipo de aço.
O que é exatamente o ensaio de tração em aço?
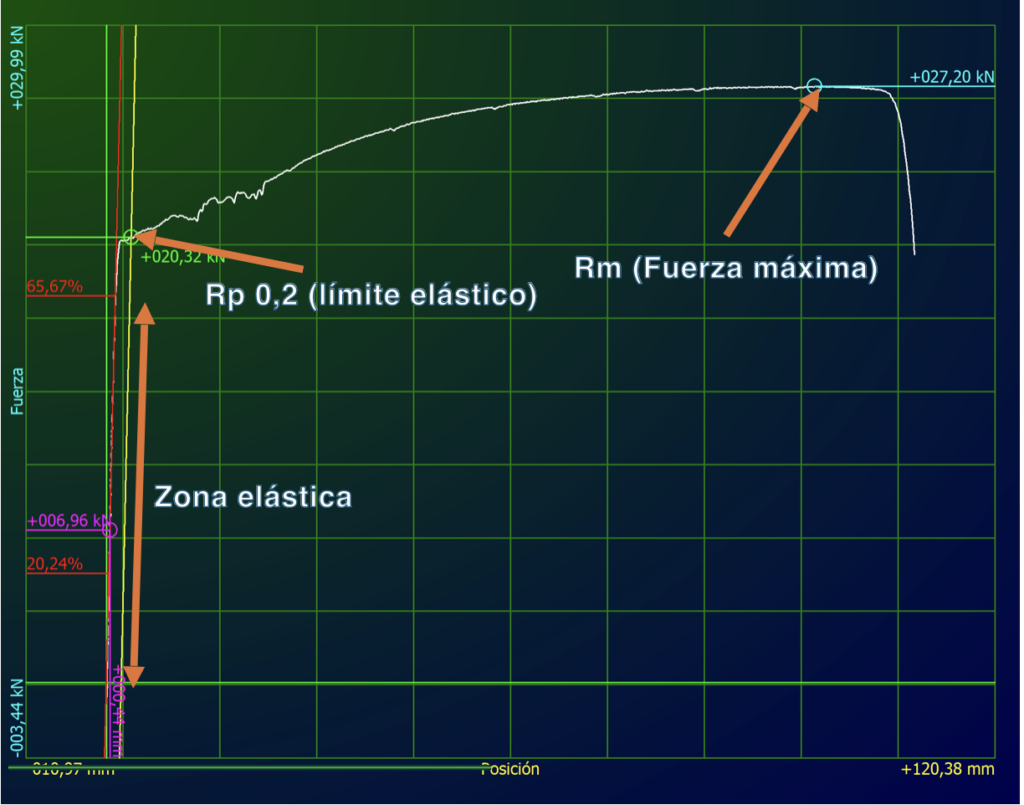
O ensaio de tração —também chamado de ensaio de tensão ou ensaio uniaxial de tração— consiste em submeter uma amostra de geometria definida a uma força de tração progressiva e controlada, aplicada na direção longitudinal do material. A máquina registra continuamente a força (em newtons ou quilonetons) e a elongação da amostra (em milímetros), gerando a curva força-deformação.
A partir dessa curva e conhecendo as dimensões iniciais da probeta, são calculadas as Propriedades mecânicas fundamentais do material: o limite elástico, a resistência à tração, o alongamento e a rigidez.
Este ensaio é utilizado praticamente em todos os setores que trabalham com aço: construção civil, automotivo, aeronáutico, energia, fabricação de maquinaria, tubulações e recipientes sob pressão, entre outros. Se o material for feito de aço, é muito provável que alguém tenha testado suas propriedades por meio de um ensaio de tração.
A norma ISO 6892-1: o que regula e por que é importante
O ISO 6892-1:2019 É a norma internacional de referência para ensaios de tração de materiais metálicos a temperatura ambiente. Seu nome completo é "Metals — Tensile Test — Part 1: Test Method at Ambient Temperature".
A norma regula, entre outras coisas:
- Tipos e dimensões de probeta admissíveis.
- Os requisitos dos equipamentos de medição (classe de precisão do extensômetro, velocidade de ensaio).
- Os dois métodos de controle de velocidade: Método A (controle por taxa de deformação, mais preciso e reprodutível) e Método B (controle por taxa de aumento de força, mais simples operativamente).
- As magnitudes que devem ser determinadas e a forma de calculá-las.
- Os critérios para considerar válido ou não um ensaio (por exemplo, se a ruptura ocorre fora da zona calibrada).
Na Europa, a ISO 6892-1 substituiu a antiga norma EN 10002-1. No mercado norte-americano, ela convive com a ASTM E8/E8M, embora os princípios físicos sejam os mesmos. A tabela abaixo resume as principais normas de referência:
Norma | Ámbito de aplicação | Velocidade de ensaio | Temperatura |
|---|---|---|---|
ISO 6892-1:2019 | Aço e ligas ferrosas (temperatura ambiente) | Método A: controle por deformação / Método B: controle por força | Ambiente (23 ± 5 °C) |
ISO 6892-2 | Aço a temperatura elevada (>35 °C) | Variável de acordo com o material | >35 °C (geralmente 150–1000 °C) |
ASTM E8/E8M | Metais em geral (EUA e mercados anglo-saxônicos) | Varia de acordo com a seção e o material | Ambiente |
EN 10002-1 (obsoleta) | Precedente da ISO 6892-1 na Europa | — | Ambiente |
Tabela 1. Principais normas para ensaios de tração em metais.
A proveta: geometria, dimensões e preparação
Antes de falar do procedimento, é preciso falar da probeta. É a parte do processo que mais vezes é negligenciada e que mais influencia no resultado.
A ISO 6892-1 define vários tipos de probetas de acordo com a forma do produto de origem (placas, barras, tubos, fio…). As mais comuns são as probetas proporcionais, nas quais a comprimento calibrado é proporcional à raiz quadrada da seção transversal:
- Protetores planos (para chapas e perfis planos): com cabeças alongadas e uma área calibrada de largura constante.
- Protetas cilíndricas (para barras, chapas ou rolos): seção circular de diâmetro definido.
- Protetores de fio ou tubulação: com geometria adaptada ao produto.
As dimensões mais críticas são a Longitud calibrada (Lo) e o Seção transversal inicial (So). Qualquer erro na sua medição é transferido diretamente para o cálculo do limite elástico e do alongamento.
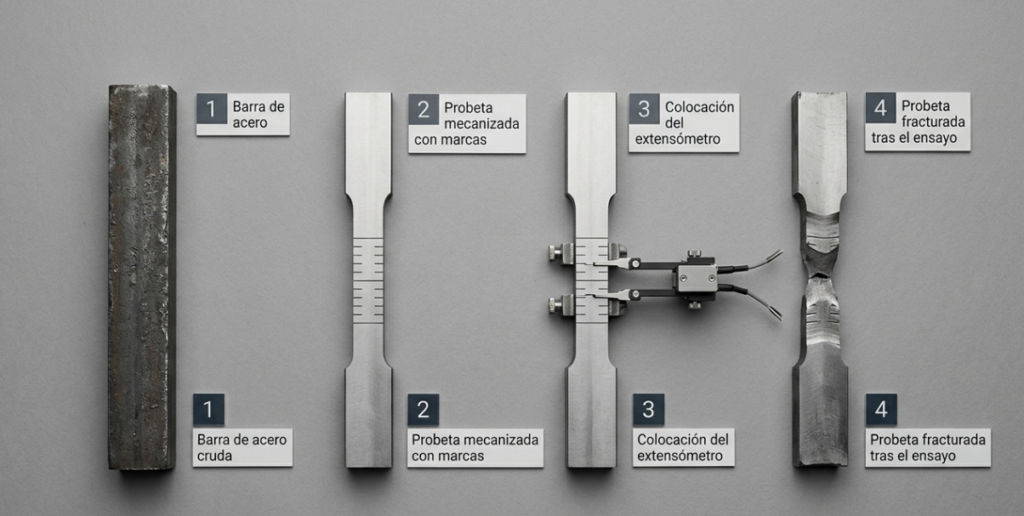
A preparação da probeta também é importante: mecanização correta (sem marcas de ferramenta na área calibrada), verificação das dimensões antes do ensaio, marcação da extensão inicial se for medido o alongamento após a ruptura. Tudo isso faz parte do protocolo e, em laboratórios acreditados, está documentado no procedimento interno de cada ensaio.
Equipamentos necessários: a máquina universal e o extensômetro
O ensaio de tração requer dois elementos principais: uma máquina de ensaio universal e um extensômetro.
A máquina universal de ensaios
Quando falamos de ensaio de aço sob tração, a máquina é o coração do sistema. A Máquina de ensaio universal aplica a força de tração através de um sistema de mordasses que prende os extremos da proveta. Sua célula de carga mede a força em cada instante; o software registra e processa os dados.
Para ensaios de tração em aço estrutural ou de engenharia, os intervalos de força habituais variam de 100 kN a 600 kN, embora existam aplicações que exigem estruturas com capacidade maior. O importante é que a máquina esteja calibrada de acordo com a classe de precisão exigida pela norma: a ISO 6892-1 exige, pelo menos, classe 1 de acordo com a ISO 7500-1.
O extensômetro
O extensômetro mede a deformação da proveta durante o ensaio com muito maior precisão do que o deslocamento do travesseiro da máquina. A norma exige extensômetros de classe 1 ou superior (de acordo com a ISO 9513) para determinar o limite elástico por extensão (Rp0,2).
Existem dois tipos principais:
- Extensômetros de contato: são fixados mecanicamente à probeta. São precisos e robustos, mas exigem que sejam removidos antes da ruptura para não danificá-los.
- Videómetros extensométricos: medem através de análise de imagem, sem contacto físico com a amostra. Possuem a vantagem de poderem permanecer ativos durante toda a ruptura e são ideais quando a amostra é fina ou o material é frágil.
Na Servosis, configuramos nossos sistemas de ensaio de acordo com os requisitos de cada cliente: capacidade de força, tipo de extensômetro, mordazes e software de aquisição de dados. Cada instalação é adaptada ao material e ao padrão que o laboratório precisa cumprir.
Procedimento do ensaio de tração passo a passo
O ensaio de tração possui um protocolo bem definido. Aqui estão os passos habituais, como é executado em um laboratório que trabalha de acordo com a ISO 6892-1:
- Receção e identificação da amostra: registar a origem do material, o número de colagem, o estado de fornecimento (laminado, recocido, temperado…) e a norma de produto aplicável.
- Máquina de mecanizar a proveta: obter a geometria definida a partir do material de origem. Se a amostra já estiver mecanizada, verificar as dimensões com um calibre ou um micrómetro.
- Medição das dimensões iniciais: medir a seção transversal em três pontos da extensão calibrada e tomar o valor mínimo como So. Marcar Lo se for medir o alongamento pós-rotação.
- Colocação na máquina: fixar a probeta nas mordas, alinhando corretamente seu eixo longitudinal com o eixo de carga. Uma má alinhagem introduz esforços de flexão que distorcem a curva.
- Colocação do extensômetro: fixar o extensômetro na zona calibrada. Verificar o zero.
- Definição da velocidade de ensaio: de acordo com a norma, Método A (controle por taxa de deformação específica, mais reprodutível) ou Método B (controle por taxa de força). Em muitos laboratórios, Método A é usado para a zona elástica e é alterado para Método B ou livre após o limite elástico.
- Execução do ensaio: a máquina aplica a carga continuamente até que a proveta se quebre.
- Retirada do extensômetro: se for de contato, retire-o antes que ocorra a ruptura para evitar danos.
- Medição após a ruptura: unir as duas metades da probeta quebrada e medir a distância entre as marcas (Lu) e a seção mínima no ponto de ruptura (Su) para calcular o alongamento (A) e a estirpagem (Z).
- Geração do relatório: o software da máquina calcula automaticamente Rp0,2, Rm, A e Z. O operador verifica que o ensaio foi válido (ruptura dentro da área calibrada, sem anomalias na curva).
Um ensaio completo —desde a preparação da proveta até o relatório— pode levar entre 15 e 45 minutos, dependendo do material, da velocidade do ensaio e dos parâmetros que se desejam determinar.
Medidas obtidas e como interpretá-las
O principal resultado do ensaio é a curva tensão-deformação (σ-ε). A partir dela, o software calcula as seguintes magnitudes:
Magnitud | Símbolo | Unidade | O que mede |
|---|---|---|---|
Limite elástico | Rp0,2 | MPa | Pressão a que o material sofre uma deformação plástica de 0,2 % |
Resistência à tração | Rm | MPa | Tensão máxima suportada antes da ruptura |
Prolongamento após ruptura | A | % | Desvio plástico permanente na zona de ruptura |
Estricto | Z | % | Redução da seção transversal no ponto de ruptura |
Módulo de Young | E | GPa | Dependendo da área elástica; rigidez do material |
Tabela 2. Principais magnitudes obtidas no ensaio de tração de acordo com a norma ISO 6892-1.
Além dessas magnitudes, muitos laboratórios também determinam o coeficiente Rm/Rp0,2 (relatividade de endurecimento), que fornece informações sobre a capacidade do material de redistribuir tensões antes da ruptura —uma informação relevante no design sísmico e em aplicações de conformação.
Resultados esperados de acordo com o tipo de aço
Os valores obtidos no ensaio devem sempre ser interpretados em relação aos requisitos da norma de produto correspondente. Mas, como referência orientativa, aqui estão os intervalos típicos dos aços mais comuns:
- Aço estrutural S235 (EN 10025): Rp0,2 ≥ 235 MPa, Rm entre 360 e 510 MPa, A ≥ 26 %.
- Aço estrutural S355: Rp0,2 ≥ 355 MPa, Rm entre 470 e 630 MPa, A ≥ 22 %.
- Aço inoxidável austenítico 304 (EN 10088): Rp0,2 ≥ 210 MPa, Rm ≥ 520 MPa, A ≥ 45 %.
- Aço de alta resistência (AHSS, tipo DP ou TRIP para automotivo): Rm entre 600 e 1500 MPa com diferentes níveis de Rp0,2 dependendo do grau.
- Ferramenta de aço (temperado e revenido): Rm > 1200 MPa, reduzido (2–8 %).
Se o resultado ficar abaixo do valor mínimo exigido pela norma do produto, o material é rejeitado. Se houver dispersão excessiva entre amostras do mesmo lote, o laboratório deve investigar se há variabilidade no material, na preparação das amostras ou no próprio ensaio.
Erros frequentes que invalidam o ensaio
Com o tempo, no Servosis temos observado alguns padrões que se repetem quando os resultados de um ensaio de tração são questionáveis:
- A má alinhamento da probeta nas mordas: gera esforços de flexão que elevam artificialmente o limite elástico aparente.
- Velocidade de ensaio muito alta: na zona elástica, uma carga excessiva aumenta a taxa de Rp0,2 medida, especialmente em aços com escalão de fluência.
- Extensômetro com zero incorreto ou calibração fora do prazo: o módulo de Young e o Rp0,2 calculados podem apresentar desvios significativos.
- Má mecanização da probeta: marcas de ferramenta ou mudanças bruscas na seção na área calibrada provocam ruptura prematura ou em pontos não representativos.
- Temperatura não controlada: em materiais sensíveis à temperatura (como certos aços de alta resistência ou aços inoxidáveis austeníticos), ensaios realizados fora do intervalo de ±5 °C em relação a 23 °C podem alterar os resultados.
- Falta de ruptura na extensão calibrada: o alargamento medido não é representativo. Resultado inválido de acordo com a norma.
Muitos desses erros podem ser evitados com equipamentos bem mantidos e calibrados. Se o seu laboratório estiver avaliando se o seu equipamento atual atende aos requisitos da ISO 6892-1, no Servosis podemos ajudá-lo a analisar o estado da sua máquina de ensaio e propor as melhorias necessárias.
Perguntas frequentes sobre o ensaio de tração em aço
As perguntas que recebemos com mais frequência dos laboratórios, estudantes de doutorado e engenheiros de processo que trabalham com este ensaio são:
Pergunta | Resposta |
|---|---|
Qual a velocidade de ensaio exigida pela ISO 6892-1? | A norma define dois métodos: o Método A (controle por taxa de deformação) e o Método B (controle por taxa de força). O Método A é o mais preciso e recomendado quando se requer rastreabilidade completa dos resultados. |
Quantas amostras são necessárias para um ensaio válido? | Depende do produto e da norma de produto aplicável. Normalmente, são ensaiados entre 2 e 5 probetas por lote. A ISO 6892-1 especifica a geometria da probeta, mas o número de réplicas é definido pela norma de produto ou pelo protocolo do laboratório. |
Qual é a diferença entre Rp0,2 e Re? | Re é o limite elástico convencional (em materiais com escalão de fluência marcado). Rp0,2 é o limite elástico por extensão do 0,2 %, que é usado quando não há escalão definido. Em aços estruturais, geralmente aparece Re; em aços inoxidáveis, Rp0,2. |
É possível realizar o ensaio sem extensômetro? | Tecnicamente sim, mas os resultados são muito limitados: apenas a carga máxima e a força de ruptura são obtidas. Sem extensômetro não é possível determinar com precisão o módulo de elasticidade, o limite elástico por extensão ou o alongamento. A norma ISO 6892-1 exige extensômetro para resultados válidos. |
O que acontece se a proveta quebrar fora da área calibrada? | Se a ruptura ocorrer fora do comprimento calibrado (Lo), o resultado do alongamento não é válido de acordo com a norma. Nesse caso, é necessário repetir o ensaio com uma nova proveta. Esta é uma das causas mais frequentes de rejeição de resultados em laboratórios. |
A mesma máquina serve para aço e para polímeros? | Depende da configuração. Uma máquina universal bem equipada pode testar ambos os materiais, mas requer ferramentas distintas (bicos, extensômetros) e faixas de força muito diferentes. Para polímeros, a norma de referência é ISO 527 ou ASTM D638, não ISO 6892-1. |
Em resumo
O ensaio de tração em aço é uma prova aparentemente relativamente simples, mas que exige rigor em cada passo: proveta bem mecanizada, equipamento calibrado, velocidade de ensaio correta, extensômetro adequado e operador que saiba interpretar a curva resultante.
A ISO 6892-1 existe precisamente para que esse rigor seja reproduzível: não importa onde o ensaio seja realizado, os resultados devem ser comparáveis. É isso que dá valor ao valor de Rp0,2 ou de Rm que aparece em um certificado de material.
Se o seu laboratório estiver dimensionando ou renovando o seu equipamento de tração, na Servosis fabricamos e atualizamos equipamentos há décadas. máquinas de ensaio universais adaptadas às necessidades reais de cada cliente. Não existe uma solução padrão que funcione da mesma forma para todos.
Você quer saber se seu equipamento de tração atende às normas ISO 6892-1?